 Точность изготовления заготовок влияет на сборку стального каркаса скатной крыши. Длина детали, угол реза и маркировка должны соответствовать рабочей документации. Рассмотрим основные этапы подготовки профильных труб и швеллеров на ленточнопильном станке.
В стальных каркасах крыш применяют различные виды проката. Их сечения, размеры и способы соединения назначают по проекту. На заготовительном участке важно получить детали с заданной геометрией и сохранить их идентификацию до передачи на сборку.
Ошибки резки обнаруживаются при сопряжении элементов: торцы не занимают проектного положения, изменяется зазор, усложняется установка деталей в сборочном приспособлении. Поэтому контроль начинают с первой заготовки.
Что указать в карте раскроя
Перед началом работы сверяют рабочие чертежи и спецификацию. Для каждой позиции определяют:
- обозначение детали и типоразмер профиля;
- материал и длину заготовки;
- углы реза обоих торцов;
- взаимную ориентацию резов;
- количество деталей;
- требования к точности и подготовке кромок.
Для углового реза необходимо однозначно показать, откуда отсчитывают угол и по каким точкам измеряют длину. Особенно это важно для деталей с двумя наклонными торцами: одинаковые значения углов ещё не исключают изготовления зеркальной заготовки.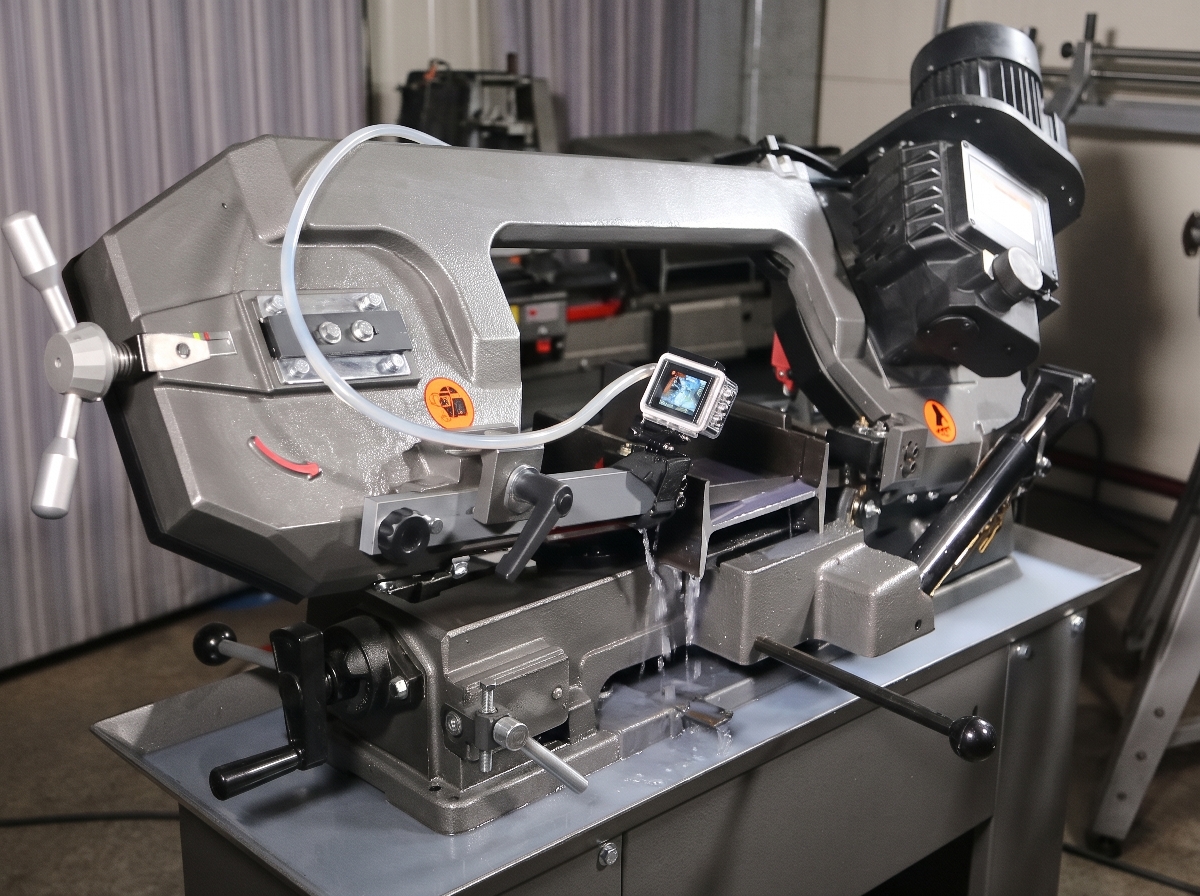
Детали с одинаковыми параметрами удобно объединять в серии. При составлении раскроя учитывают ширину пропила, припуск на обработку, если он предусмотрен, и пригодность оставшихся отрезков.
Закрепление профиля и опоры
Длинномерную заготовку устанавливают на опоры, согласованные по высоте с рабочей поверхностью станка. Провисание или перекос могут затруднить точное базирование и создать нежелательную нагрузку на полотно.
Перед зажимом очищают контактные поверхности от стружки. Профиль должен устойчиво опираться и надёжно фиксироваться. Усилие зажима выбирают так, чтобы исключить смещение, а при работе с тонкими стенками — также недопустимую деформацию.
Положение швеллера определяют с учётом его размеров, конструкции тисков и рекомендаций изготовителя станка. Открытый профиль не должен поворачиваться или раскачиваться при резании. Удерживать его рукой вместо механического закрепления недопустимо.
Подбор полотна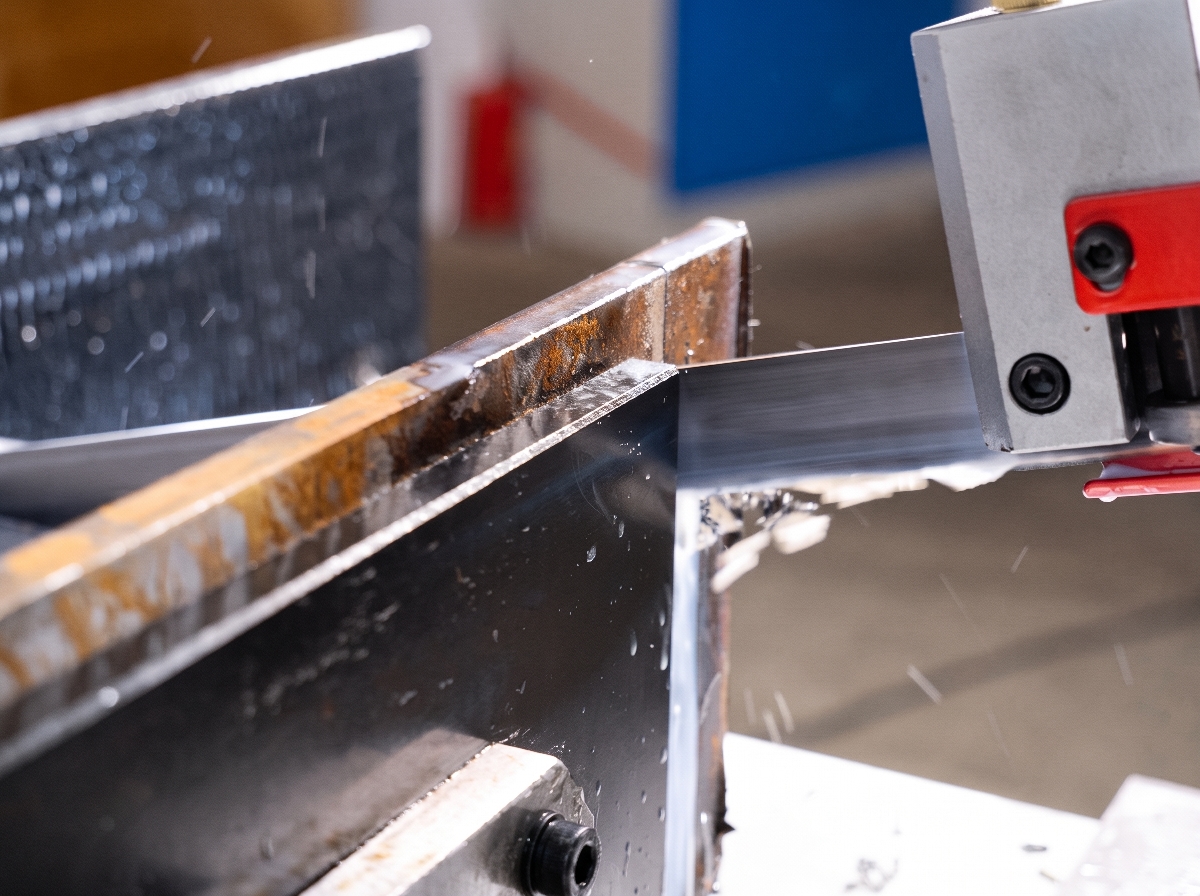
Полотно выбирают по материалу, геометрии заготовки и условиям обработки. Для трубы или швеллера учитывают толщину стенок и полок, наружные размеры и положение профиля: по мере движения полотна количество металла в зоне резания меняется.
Слишком крупный шаг может привести к зацеплению зубьев за тонкую стенку. Чрезмерно мелкий шаг затрудняет размещение и удаление стружки при резании больших сечений. Конкретный вариант подбирают по таблицам производителя полотна.
Для снижения вибраций применяют полотна с переменным шагом. Расстояние между соседними зубьями у них изменяется в повторяющейся последовательности вдоль ленты. Обозначение, например 10/14 TPI, характеризует диапазон плотности зубьев, выраженной их количеством на дюйм.
Первая деталь — контрольная
После настройки длины и угла выполняют пробный рез. На первой детали проверяют длину, геометрию обоих торцов и их взаимную ориентацию.
При прямом резе контролируют перпендикулярность торца к выбранным базовым поверхностям. Для профильной трубы проверку выполняют в двух взаимно перпендикулярных плоскостях. При угловом резе используют подходящее измерительное приспособление или проверенный шаблон.
Перед измерением удаляют заусенцы, мешающие правильному прилеганию инструмента. Результат сравнивают с требованиями рабочей и технологической документации. Линейное отклонение записывают с указанием длины, на которой оно измерено.
Повторную проверку предусматривают после перенастройки станка, замены полотна и других изменений, способных повлиять на точность. Частоту контроля внутри серии устанавливают в технологической документации.
Геометрия торца и подготовка к сварке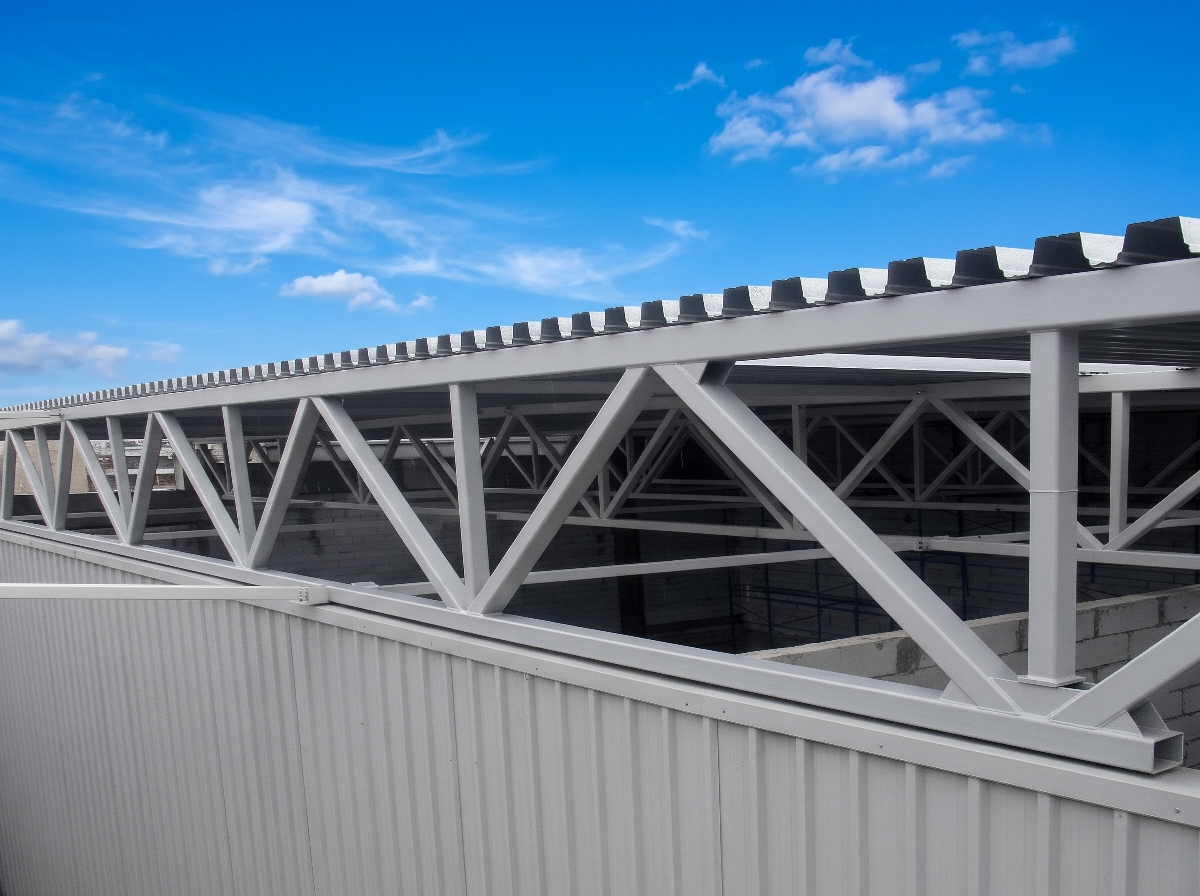
Требуемая форма торца зависит от конструкции соединения. Для одних деталей нужен прямой рез, для других — наклонный или дополнительная обработка сопряжения.
Сборочный зазор, разделку кромок и размеры сварных швов принимают по рабочей документации и технологии сварки. Точный рез помогает выдержать эти требования. Если заготовка им не соответствует, порядок исправления определяют до выполнения соединения.
При устойчивом отклонении проверяют базирование, зажим, направляющие, состояние и натяжение полотна, а также режим резания. Изменять настройки следует последовательно, с проверкой результата после каждого вмешательства.
Маркировка и передача на сборку
После контроля деталь маркируют по принятой системе обозначений. Для похожих элементов с разной ориентацией торцов полезно дополнительно обозначить сторону или положение при сборке.
Способ маркировки выбирают с учётом последующей обработки и нанесения защитного покрытия. Готовые детали комплектуют по сборочным единицам — это упрощает поиск и снижает вероятность установки похожей заготовки в неправильное положение.
Качественный раскрой подтверждается соответствием размеров и углов документации. Проверка первой детали, стабильное закрепление и понятная маркировка позволяют передать на сборку подготовленный комплект элементов каркаса.
Автор — Камышенко Андрей Владимирович, генеральный директор ООО «Станкоторг»